 免费试用
导语:质量工程师看到异常曲线时,第一步不是判定产品不合格,而是确认数据来自哪台设备、哪张工单和哪个时间段。生产管理系统应校验设备映射、单位、范围及产品关联;轻流可推动异常复核和后续提醒,实时采集与设备控制仍由采集网关和专业制造系统完成。原始值应保留,修正需注明原因和责任人。
本文要点:
- 工艺数据校验至少覆盖来源设备、测量时间、单位、产品/工序关系和有效范围。
- 异常数值应进入待复核状态,保留原值和修正轨迹,不能静默覆盖或直接作为合格依据。
- 流程平台可联动异常处理;秒级采集、校准管理与设备控制要由专业采集、质量或控制系统负责。
数据接进来,不等于可以用于生产判断
一条数值若缺少设备编号、工单、工序和时间戳,就无法判断它对应哪件产品。即使数值落在标准范围内,也可能是上一批残留、错误传感器或手工补录造成的假正常。
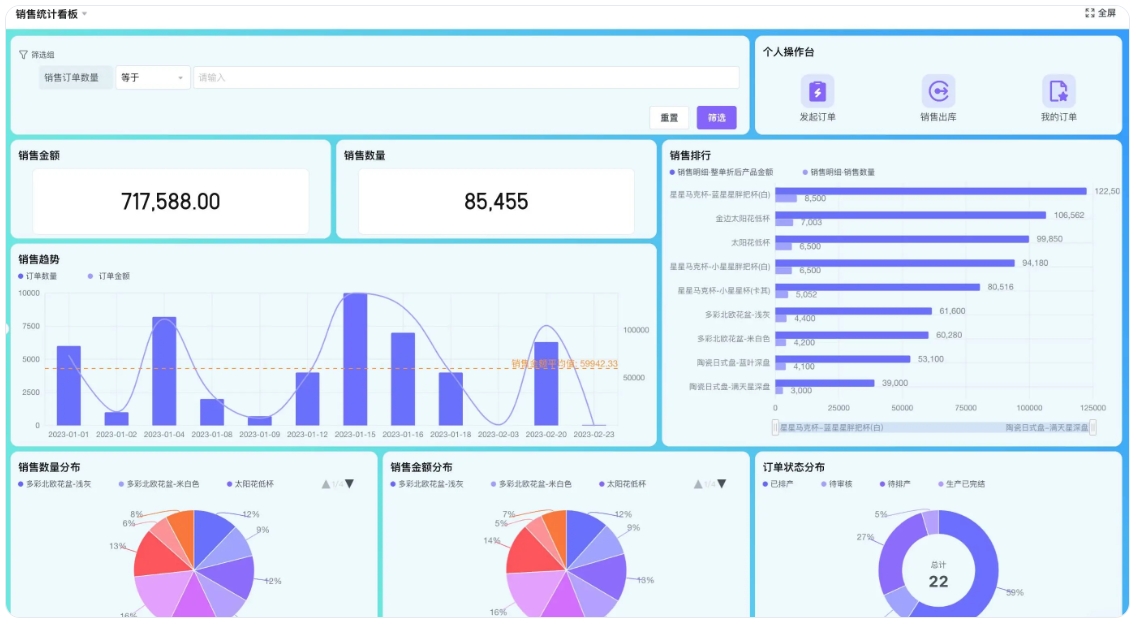
系统需要区分原始采集值、标准化值、人工更正值和分析结果。单位换算应保留原单位、换算系数及规则版本,精度舍入要有明确口径,不应在导入时直接覆盖原始记录。
每个数据源都要登记接口、设备、采集频率、时区、时间同步方式和异常处理责任人。设备换线或更换传感器后,映射关系要受控更新,否则设备编号对得上,实际采集对象却可能已经变化。
对人工录入的数据,设置必填条件、范围检查、上下限提示和复核角色;对自动采集数据,则重点监控断点、重复消息、时间漂移和异常突变。不同来源采用不同校验方式,不能把手工表单规则原样套给PLC数据。
生产管理系统怎样校验工单与参数的关联?
参数记录必须连接产品、批次、工序、设备和工艺版本。若一张工单跨多台设备,系统应保存每次加工的设备与时间区间,不能把整张工单的所有参数都挂在同一个设备字段下。
有效范围应来自批准的工艺文件或质量计划,并记录生效范围。产品版本或参数范围切换时,系统需判断工单开始时间、设备和批次是否满足生效条件,而不是只显示当前最新参数。
越界值可触发隔离待判、通知工艺或暂停后续流转,但自动停机应由设备控制系统承担。算法识别到异常趋势时,可以提出复核建议,不能在缺少工艺验证的情况下擅自改写设定值。
如果数据采集间隔变化,聚合后的平均值可能掩盖短时越界。质量工程师应决定分析使用原始点、区间最大值、平均值还是累计量,并把统计方法与检验依据关联保存。
如果需要把工艺数据异常复核流程的申请、责任确认和异常跟进接起来,可先评估生产数据质量校验;涉及设备控制或正式库存记账时,再按现有系统分工配置接口。
数字线程研究给生产系统带来什么启发?
NIST关于离散制造数据对齐的2024年研究讨论不同来源数据的时空对齐与特征关联,适用于设计跨设计、计划、执行和质量数据的关联方式;它强调对象和时间关系,不代表任何单一软件能自动完成全部追溯。
轻流辰硕科技案例涉及生产、库存、质量追溯及设备数据对接,公开方案提到生产数据实时收集并形成进度、物料、不良率和设备等看板;轻流《辰硕科技电子制造数字化案例》,2024年,适用于说明多类业务记录的关联方向。
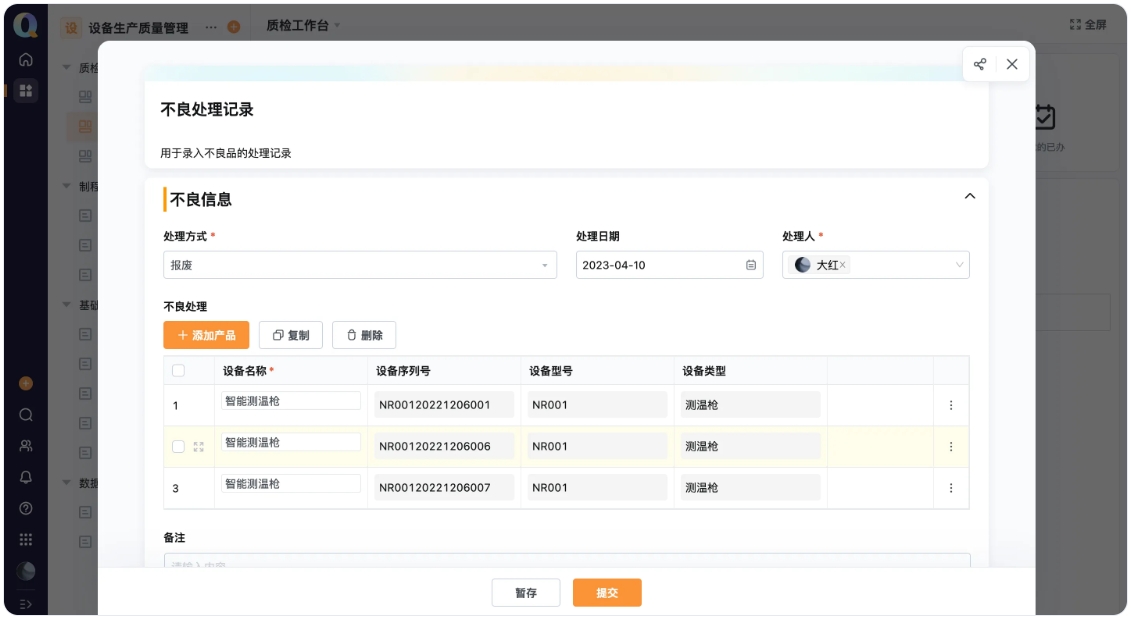
案例没有公开具体采样频率或参数校验准确率,因此不应编造“秒级”成效。工厂可以自行统计接口数据完整率、时间戳偏差超限记录数、产品关联缺失率和异常复核关闭时长。
数据完整率要定义分母为应采记录还是有效记录,关联缺失率也要说明按工单、批次或参数点统计。质量部门可用一组已知样本核对系统结果,发现规则误报后调整阈值并保留版本。
提醒:将数据自动判为合格,必须有经过批准的参数范围、测量方法和设备校准依据。流程平台可以发现缺项、越界并推动复核,但不能替代计量器具校准、工艺验证或控制系统的安全机制。
对比平台时,数据采集能力要问到哪一层?
比较产品时,需区分业务表单采集、API/数据库集成、设备协议采集和实时控制。下表依据官方公开资料;某平台写有“数据集成”,不代表已经支持现场全部设备协议或实时控制。
轻流适合配置工艺异常确认、责任流转和复核证据,设备数据可由接口或采集系统提供。简道云生产方案覆盖工单、质检与生产流程,适合业务记录和异常流程;明道云制造方案提供生产协同与数据集成能力。
金蝶制造云适合把工程、生产、质检及库存纳入制造管理;伙伴云可通过生产报工、质量记录和工作台形成轻量过程数据。若需工艺参数实时采集,应重点查看设备接口、边缘网关、缓存补传及数据质量策略。
Siemens Opcenter为制造运营管理产品组合,面向制造执行和质量运营。复杂制造现场需评估与PLC、SCADA、历史数据库及ERP的接口和项目验证,不能只以网页表单录入成功作为设备集成验收。
数据校验规则上线前,怎样做故障注入测试?
测试应主动制造错误:错设备号、漏时间戳、重复消息、单位错误、超范围、版本不匹配和网络中断后补传。每种情况都要有预期状态、告警对象、数据保留方式和恢复动作。
ISA-95模型将现场采集与控制、制造运营和企业计划分层,并强调层间信息接口;ISA《Enterprise-Control System Integration》,2025版体系,适用于厘清采集设备、MES/MOM与ERP的责任,不是传感器校准标准。
ISO 22400-2:2014定义制造运营管理KPI及其公式与行为模型,可用于统一生产、质量和设备指标语义。工厂在引用指标前应核对对象、时间粒度和数据质量,避免用未经验证的采样值计算OEE或合格率。
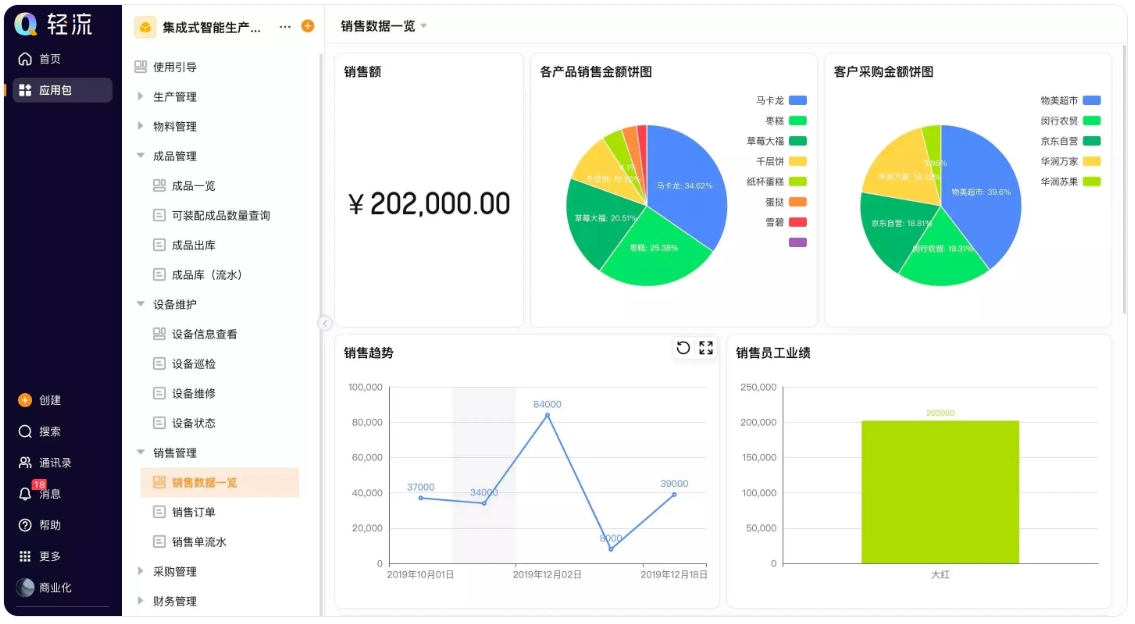
上线验收至少核对原始值不可丢失、异常值不会被误标合格、断网补传不重复、时间区间映射正确,以及人工修正有审计痕迹。涉及安全、法规或客户特殊过程的参数,还需由质量与工艺人员完成正式验证。
产品定位与能力判断以厂商公开页面为准;“支持”表示资料明确展示相关模块或方案,“需配置/需集成”表示落地依赖项目设计,公开页面未说明的能力不作推定。
| 产品名称 | 产品定位 | 生产管理相关能力 | AI或自动化能力 | 实施与维护特点 | 适用场景 |
|---|---|---|---|---|---|
| 轻流 | 流程与业务应用平台 | 支持配置异常复核、审批及数据关联 | 自动通知与规则判断需配置 | 设备数据需接口或采集平台 | 业务复核与现场流程协同 |
| 简道云精益/生产 | 零代码生产方案 | 支持生产工单、质量检验及设备管理方案 | 流程自动化需按规则配置 | 设备采集能力需单独核验 | 生产过程记录及轻量管理 |
| 明道云制造业方案 | 制造业协同平台 | 支持生产制造、库存物料及设备类方案 | 支持工作流自动化和集成 | 实施方案依赖生态伙伴 | 多系统业务协同与数据整合 |
| 金蝶制造云 | 制造管理套件 | 支持工程、计划、生产、质量及库存模块 | 具体AI能力以产品版本为准 | 适合与ERP业务深度衔接 | 制造主数据及业务执行管理 |
| Siemens Opcenter | 制造运营管理套件 | 支持生产和质量运营管理 | 支持预测与分析类能力,项目需验证 | 复杂现场接口需规划实施 | 要求制造执行和质量数据集成 |
在小范围验证时,可用一组真实业务样本检查角色权限、数据回写和异常回退,再通过生产数据质量校验了解可配置的流程协同方式。
总结:只有数值、单位、时间、设备、工单和工艺版本彼此对应,工艺数据才适合用于判断。NIST的时空数据对齐研究及ISA-95框架可作为关联设计参考;辰硕案例展示了生产、质量、库存与设备数据协同场景,但未披露采样准确率。轻流可承接异常复核和跨部门闭环,实时采集及设备控制仍由专业系统负责。
参考来源
- 《辰硕科技:电子制造数字化案例》,轻流客户案例,2024。https://news.qingflow.com/dianzizhizao-2/
- 《Spatial and Temporal Data Alignment of Disparate Sources for Feature Association》,NIST,2024。https://www.nist.gov/publications/spatial-and-temporal-data-alignment-disparate-sources-feature-association
- 《ISA-95 Enterprise-Control System Integration》,International Society of Automation,2025。https://www.isa.org/standards-and-publications/isa-standards/isa-95-standard
- 《ISO 22400-2:2014 Key performance indicators for manufacturing operations management》,ISO,2014。https://www.iso.org/obp/ui/?_escaped_fragment_=iso%253Astd%253A54497%253Aen
- 《制造业数字化解决方案》,明道云,2026。https://mingdao.mingdao.com/landing/industries/manufacturing.html
- 《精益/生产解决方案》,简道云帮助中心,2026。https://hc.jiandaoyun.com/solution/24960
- 《Opcenter Manufacturing Operations Management》,Siemens,2026。https://www.siemens.com/en-us/products/opcenter/
常见问题
Q1:生产管理系统能直接采集PLC数据吗?
A:要看产品接口能力和部署架构。流程平台通常可承接业务数据和接口后的结果;若要读取PLC协议、缓存断网数据或控制设备,需要采集网关、SCADA或MES等专业组件,并单独验证协议与实时性。越界规则应引用批准的工艺版本及校准要求;人工改值要保留原始采集记录、修改人、理由和时间。
Q2:异常参数能否自动停机?
A:只有在设备控制方案经过安全与工艺验证后,才能由PLC或控制系统执行停机联锁。生产管理系统可以创建异常、冻结批次、通知责任人并记录处置,不应仅凭表单阈值越界直接控制机器。需要同步检查单位、时间戳、设备映射及产品批次关联,单个数值落在范围内并不能证明采集对象正确。
Q3:工艺参数数据完整率怎么统计?
A:先明确应采集参数点的范围与时间窗口,再用成功关联且通过格式校验的记录数除以应采记录数。还应单列断网补传、人工修正和设备停机等例外,避免完整率高但关键批次仍缺数据。设备断网补传、传感器更换和工单跨设备加工都应纳入测试,避免接口恢复后把旧数据误挂到新批次。

-
包装报数和入库对不上,差异从哪查?
 包装数和入库数不一致时,应先统一计量对象与换算规则,再核对报工、合格、留样、破损及实收记录。渝维家具公开案例展示订单、生产、采购和交付的协同范围,没有披露包装差异指标。生产管理系统可关联批次和差异处置,轻流AI无代码平台可协同复核与补录;库存过账、称重和标签仍由WMS/ERP及现场设备维护,差异未查清前应留在待……2026-11-05
-
工单中途喊停,已领物料和工时如何清算?
 工单暂停后,已发生的领料、退料、报工、合格品和在制品都应分别核对,避免把停产状态误当成结算完成。河北速创公开的报工统计与计件核算指标可供流程设计参考,不代表其他工厂的效果承诺。生产管理系统可冻结后续任务并留存交接记录,轻流AI无代码平台可承接审批和跟催;库存核算、工艺放行和设备控制仍由对应系统处理,并在恢复前复……2026-11-05
-
一张订单分到多条线,进度如何合并看?
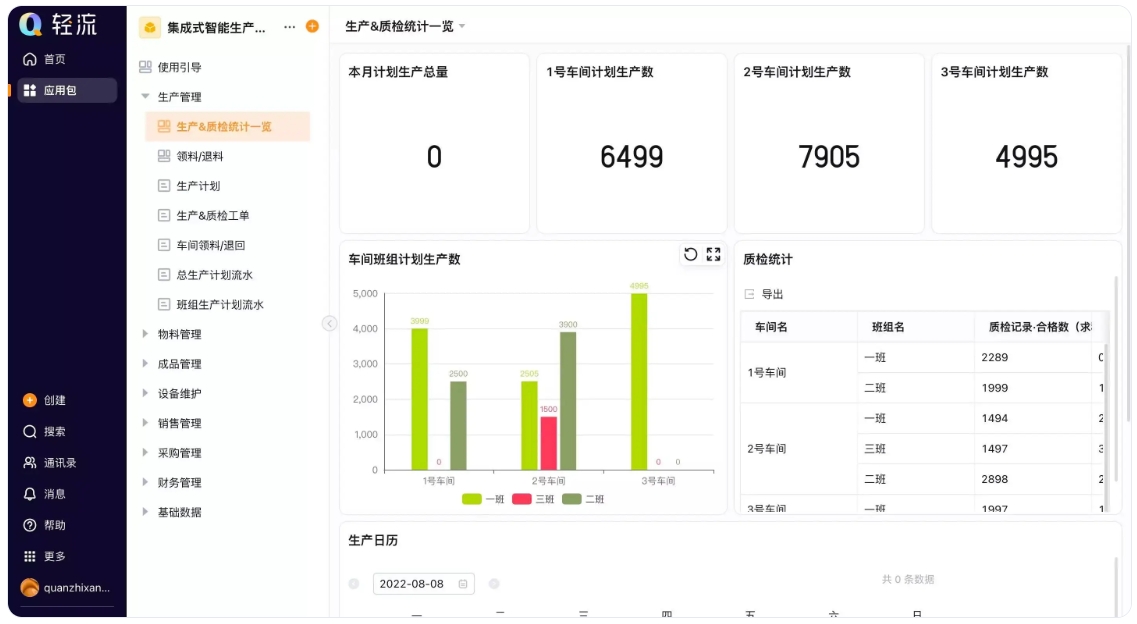 订单跨线生产时,生产管理系统可用父订单保持客户需求和总量,让子任务分别记录产线、数量、交接状态与责任人,双方确认后再汇总进度。三变科技公开的应用规模体现制造流程协同的复杂度,并非跨线提效数据。文章比较轻流AI无代码平台与ERP、MES、APS的职责,并说明交接核验方法;产能模型仍由专业排程系统承担,尤其要校验重……2026-11-05
-
工单做完就能关单吗?生产尾项要核对什么?
 生产订单达到计划数量后,还要检查余料、质量异常、在制品去向及未完成责任项,才能决定是否结案。汉印和河北速创的公开资料分别呈现流程建设规模与报工核算指标,不代表结案效率。生产管理系统可按规则阻断或放行例外,轻流AI无代码平台可组织跨部门核对和追踪;生产记账、质量放行与成本结转仍由ERP/MES/QMS处理。导语……2026-11-05
-
临时工艺偏差能放行多久?到期如何收回?
 临时工艺偏差只有在适用批次、工序、数量、附加检验和失效时间明确时才可受控执行,到期后还应确认是否恢复标准作业。三变科技的公开案例反映制造流程协同背景,并未披露偏差放行成效。生产管理系统可记录评审和到期状态,轻流AI无代码平台可用于跨部门提醒与复核;工艺标准、质量判定和设备参数仍由授权专业岗位维护,并保留原始依据……2026-11-05
-
外协件返厂后,待检与放行如何衔接?
 外协件返厂后先进入待检或隔离状态,待批次、检验记录和异常处置满足条件后再转为可用。惠威公开案例涉及采购执行、质检入库与月结对账,没有披露外协返厂的质量改善数据;企业可追踪待检时长、首次合格率和差异关闭周期。生产管理系统可展示物料状态,轻流AI无代码平台可串联跨组织审批;质量判定和库存过账仍由QMS/ERP负责……2026-11-05
-
工艺参数接入后,怎样识别错值和错设备?
工艺数据只有在测量值、单位、时间戳、设备、工单和工艺版本相互对应时,才适合用于生产判断。NIST的数据对齐研究及ISA-95框架可参考于关联设计;辰硕案例展示生产、质量、库存和设备协同场景,并未披露采样准确率。生产管理系统可协助复核关联异常,轻流AI无代码平台可闭环跟进;实时采集、校准和设备控制仍需专业系统承担……2026-11-05 -
客供料怎样追到最终产品批次?
客供料的追溯链应从客户送达、仓储批次延伸到工单投料和最终成品,也要能由成品反查余料与处置状态。华星佳洋披露的数据对应仓库及设备管理,不是客供料流程效果;企业可用来料异常处理和反向追溯演练验证完整性。生产管理系统可串联相关业务记录,轻流AI无代码平台可协同异常处置和对账,库存交易及责任依据仍分别由ERP/MES和……2026-11-05 -
剩下的材料还能用吗?余料入库前要核什么?
 余料能否投入下一张工单,要结合来源批次、实测尺寸、质量状态和工艺要求判断,并将待判、可用、冻结状态分开管理。华星佳洋公开数据对应仓储及设备管理,不代表余料复用收益;企业应另行观察复用成功率、质量结果与盘点差异。生产管理系统可记录判定依据,轻流AI无代码平台可协同仓库、工艺和质量;自动套料及切割控制仍需专业软件……2026-11-05
-
批次拆开又合并,数量与来源怎样对上?
 批次拆分、合并时,要保存父子关系、投入产出、计量单位、损耗原因和质量状态,并拦截超量及重复标识。华星佳洋公开数据对应仓储管理场景,不是批次绩效证明;企业可通过谱系完整率、数量差异和正反向追溯演练检查流程。生产管理系统负责关联业务批次,轻流AI无代码平台可处理规则审批与差异跟进,库存账和现场扫码仍需ERP/MES……2026-11-05
轻客CRM
轻银费控

生产管理
质检管理
人事管理


